SMT 是 PCBA 制造的核心工序,行业数据显示约 70% 的焊接缺陷源于前端工艺管控缺失。本文结合 IPC 行业标准与量产制造经验,梳理三大核心工艺控制点,并针对六大高频缺陷给出根治方向。
一、三大核心工艺控制点
1. 锡膏印刷工序
锡膏需密封室温回温≥4 小时,自动搅拌 1-3 分钟,开封后 24 小时内用完,回收锡膏按 3:1 比例与新锡膏混合且仅限一次。钢网设计严格遵循 IPC-7525 标准,宽厚比≥1.5、面积比≥0.66;细间距器件开孔单边内缩 10%-15% 防锡珠,BGA 采用十字分割开孔预留排气通道。印刷刮刀压力按 8-12N/cm 设置,细间距器件印刷速度降至 20-40mm/s,锡膏厚度偏差控制在 ±10μm 以内,通过 3D SPI 设备 100% 检测锡膏体积、偏移量,超差产品直接拦截。
2. 器件贴装工序
0.4mm pitch QFP、BGA 等密间距器件,贴装 XY 偏移≤±0.03mm、旋转偏差≤±0.3°;普通器件偏移不超过焊盘宽度 1/4。置件压力按器件分级管控:微小器件 100-150g,集成电路 150-300g,大尺寸器件 300-500g。根据器件封装匹配对应吸嘴,定期校准喂料器与真空系统,量产线抛料率需控制在 0.3% 以内。
3. 回流焊接工序
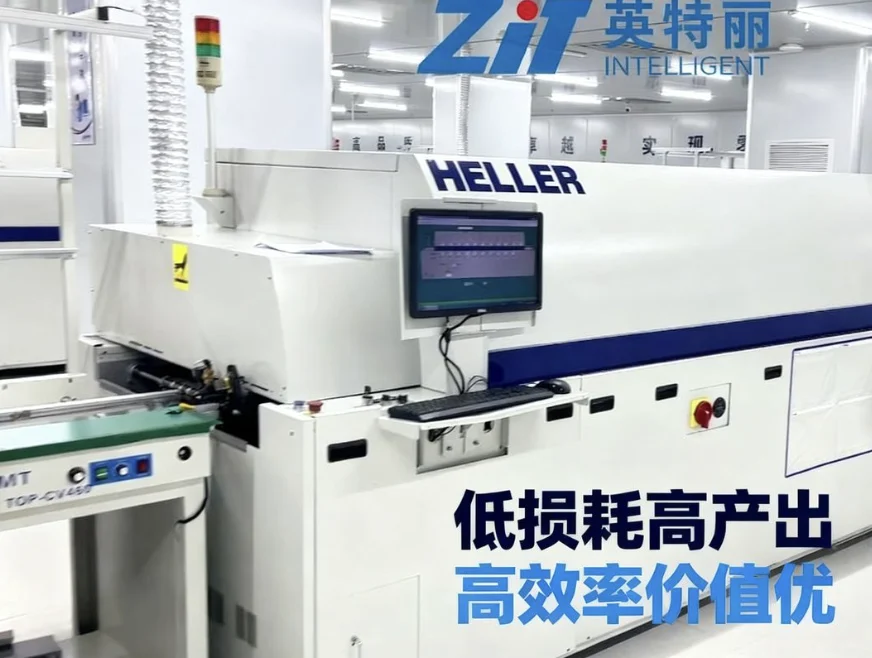
无铅制程采用四段式温度曲线,以实测板面温度为准:预热区升温斜率≤3℃/s,恒温区 150-180℃保持 60-120 秒活化助焊剂,回流区峰值 235℃-245℃、液相线以上时间 60-90 秒,冷却区降温斜率 2-4℃/s 细化焊点晶粒。新产品换型、设备维护后必须做首件炉温测试,热电偶覆盖 BGA 底部、大器件旁、PCB 边缘等关键点位,量产每班次至少复测一次。
二、六大典型缺陷根治方案
- 枕头效应:多因 BGA 焊球氧化、PCB 翘曲导致。需规范物料烘烤去湿,放缓预热升温斜率,高可靠产品采用真空回流焊。
- 葡萄球效应:源于锡膏氧化、升温过快。选用低氧化度焊粉锡膏,延长恒温区时间,保证助焊剂充分作用。
- 焊点空洞:依据 IPC-7095 标准,3 级产品单个焊点空洞率≤25%。优化焊盘设计与钢网分割开孔,预留排气通道,必要时采用真空回流。
- 润湿不良:焊盘引脚氧化、焊接热量不足是主因。管控物料存储周期,验证 PCB 表面处理质量,匹配对应活性锡膏与焊接参数。
- 锡珠:锡膏过量、回温不足含水汽导致。精准控制锡膏量,规范回温流程,优化预热斜率减少飞溅。
- 冷焊虚焊:局部热量不足引发。炉温测试覆盖所有低温点位,高热容量产品适当提温降速,保证焊接热量充足。
SMT 工艺管控是系统性工程,三大工序环环相扣。通过建立标准化参数体系与量化检验标准,结合 SPC 持续优化,可有效提升 PCBA 直通率,保障产品长期可靠性。
浙江英特丽电子科技有限公司,位于浙江杭州千岛湖,专注PCBA代工代料、SMT贴片加工、DIP插件加工、PCBA后焊测试、PCBA三防漆涂覆、成品组装、OEM/ODM代工代料一站式服务。目前公司占地面积1.8万平米,18条高端SMT生产线,5条AI自动插件线,5条组装生产线,2条充电桩线。公司通过了ISO9001、ISO14001、ISO13485、ISO45001、IATF16949、IEQC、ESD等体系认证,标准的无尘、防静电生产车间。服务全球电子企业,包括汽车电子、医疗电子、军工电子、工控电子、网通、智能家居等行业,目前为多家科创板、A股上市企业、国外客户提供制造服务。